


Предиктивная аналитика как инструмент повышения эффективности промышленного предприятия
Д.О. Скобелев, В.А. Ганявин, Н.А. Куцевич
Автоматизация и ИТ в нефтегазовой отрасли, № 3 (июль–октябрь 2023 г.)
В настоящее время сложились условия, когда на многих предприятиях формируются задачи по энергосбережению и ресурсосбережению, собран актив с большим объемом накопленных данных и созрело понимание их эффективного использования.
Введение
В новых экономических условиях концептуальные основы формирования ресурсосберегающей политики должны опираться на новые идеи в дополнение к традиционным требованиям ресурсо- и энергосбережения. При традиционном подходе эффективного ресурсосбережения в качестве основного критерия использовалось снижение удельного потребления материальных ресурсов и энергоресурсов. А среди множества методов экономии ресурсов в последнее время рассматриваются нормирование и прогнозирование.
Прогнозная или предиктивная аналитика привлекает большое внимание благодаря достижениям в области больших данных и машинного обучения. Способность предсказывать будущие результаты, события и тенденции может иметь решающее значение во многих отраслях промышленности. Наличие большого объема технологических и производственных данных, их правильная интерпретация, определение вероятности будущих событий и результатов позволяют лучше выявлять скрытые возможности предприятия, управлять рисками, влиять на стратегию развития бизнеса и принимать оптимальные бизнес-решения.
Среди экономических мер по ресурсосбережению следует выделить формирование прогнозов по целевым показателям, в том числе в ответ на предпринятые меры. Прогнозная аналитика начинается с бизнес-целей промышленного предприятия: сокращения потерь, экономии времени и снижения затрат. Далее рассмотрим в рамках данной статьи предиктивные системы (ПС), направленные на:
- предсказание организованных выбросов загрязняющих веществ в атмосферу, что позволяет сокращать отходы и соответствовать нормативным требованиям;
- повышение эффективности производства с использованием лучших практик в виде эталонных профилей удельных энергозатрат или затрат других ресурсов;
- повышение ситуационной осведомленности в масштабах всего предприятия за счет контроля редко измеряемых или трудно измеряемых технологических параметров, моделируемых на основе прямых и косвенных данных АСУ ТП;
- оптимизация стратегий технического обслуживания и сокращение незапланированных простоев с помощью предиктивных систем, обеспечивающих раннее предупреждение об отклонениях в работе оборудования.
Важным техническим условием функционирования ПС является наличие регулярного потока данных АСУ ТП, которые интегрируются с накопленной информацией об операциях на производстве и затем используются для получения новых сведений о производстве в целом и прогнозирования решений. Предлагаемые ПС могут функционировать как в формате советчиков, так и измерительных систем.
1.1. Предсказание выбросов загрязняющих веществ
В настоящее время одной из актуальных задач для промышленных предприятий становится выполнение требований нормативных документов по контролю эмиссии загрязняющих веществ (ЗВ), образующихся при эксплуатации технических устройств, оборудования или их совокупности [1].
Промышленные предприятия, являющиеся объектами I категории, имеют стационарные источники выбросов ЗВ и в соответствии с Федеральным законом № 7-ФЗ, статьёй 67, пунктом 9 должны быть оснащены автоматическими средствами измерения и учёта показателей выбросов и (или) сбросов загрязняющих веществ, а также техническими средствами фиксации и передачи информации о показателях выбросов и (или) сбросов загрязняющих веществ в государственный реестр объектов, оказывающих негативное воздействие на окружающую среду, на основании программы создания системы автоматического контроля (САК).
Сформирована серьёзная нормативная база для промышленных предприятий как по допустимым нормам выбросов, так и по правилам создания систем САК для измерения эмиссии загрязняющих веществ.
Проектирование и построение систем на базе инструментальных средств измерения параметров эмиссии загрязняющих веществ является достаточно затратным. По существу, состав и количество САК определяются количеством источников выбросов ЗВ и зависят от технологических установок, информация о параметрах которых собирается АСУ ТП и специализированными приложениями и хранится в архивных базах данных [2, 3].
Применение методов анализа большого объема данных (big data) позволит разработать расчётные методы прогнозирования выбросов ЗВ в атмосферу. Построение предиктивных систем контроля выбросов (ПСКВ) ЗВ позволит существенно сократить количество используемых САК и, следовательно, их стоимость, что подтверждается опытом стран Северной Америки и Европы и разработанными стандартами по созданию ПСКВ [4, 5].
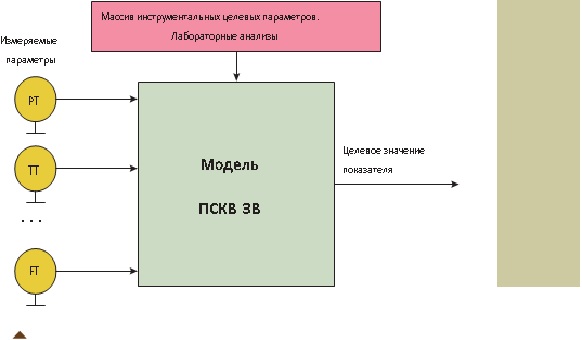
Для формирования расчётных моделей для определённого процесса необходимо определить целевые показатели или показатели выбросов ЗВ и основные измеряемые параметры технологического процесса, влияющие на эти показатели. Процесс формирования модели включает следующие этапы:
- Формирование массива данных целевых показателей для обучения конкретного технологического объекта.
- Формирование перечня исторических входных технологических данных.
- Определение значимых входных параметров.
- Согласование данных.
- Формирование и обучение модели.
Динамика изменения параметров целевых показателей выбросов ЗВ обусловлена различными режимами эксплуатации, характеристиками оборудования, характеристиками сырья, климатическими условиями и другими факторами.
В качестве базы для формирования обучающих выборок целесообразно использовать имеющиеся исторические архивные данные по процессу, для которого необходимо построить расчётные модели. Данные обучающих выборок необходимо привести к определённому формату и качеству, включая нормализацию данных и приведение к единому масштабу времени.
Данные в выборках должны быть согласованы, включая проведение статистического анализа входных данных, удаление выбросов и заполнение пропущенных данных.
На этом этапе для каждого целевого показателя определяется набор значимых входных параметров АСУ ТП выбранной технологической установки, которые требуются для последующего создания и обучения расчётной модели.
Для проверки входных и целевых данных предварительно выполняется следующая последовательность операций:
- Первоначальная статистическая проверка: рассеяние и распределение входных и целевых показателей.
- Проверка входных и выходных данных на p-тест по критерию Фишера. Проверяется вероятность того, что рассматриваемые параметры с данным распределением Фишера превысят значение статистики.
- Вычисление взаимной корреляции между входными переменными.
Стационарные, нормально распределённые входные данные приемлемы для моделирования.
Следующий этап формирования и обучения модели является наиболее ответственным, занимает значительное время и в конечном итоге определяет качество разработанных моделей. Формирование и обучение модели проводится на согласованном наборе входных и целевых выборок, поступающих с АСУ ТП.
Обучение осуществляется на прецедентах с учителем, в ходе которого выявляются скрытые взаимосвязи между входными и целевыми показателями, позволяющие восстанавливать целевые показатели на новых тестовых данных.
После обучения выводятся результаты проверки моделей по метрикам качества: RMSE — квадратный корень из средней квадратичной ошибки, MAE — средняя абсолютная ошибка, CUSUM — кумулятивная сумма.
По завершении формируются несколько типов моделей, обученных на различных алгоритмах:
- Линейная регрессия МНК. Метод наименьших квадратов, при котором минимизируется сумма квадратов отклонений экспериментальных точек от кривой.
- Метод ближайших соседей (kNN). Метрический алгоритм для автоматической классификации объектов или регрессии.
- Опорная векторная регрессия (SVR). Метод, основанный на переводе исходных векторов в пространство более высокой размерности и поиске разделяющей гиперплоскости с наибольшим зазором.
После обучения запускается проверка обученной модели на тестовых данных. После проверки модель может быть запущена в эксплуатацию без измерения параметров выбросов ЗВ, но с оценкой точности расчёта целевых параметров в оперативном режиме и периодическими поверочными процедурами.
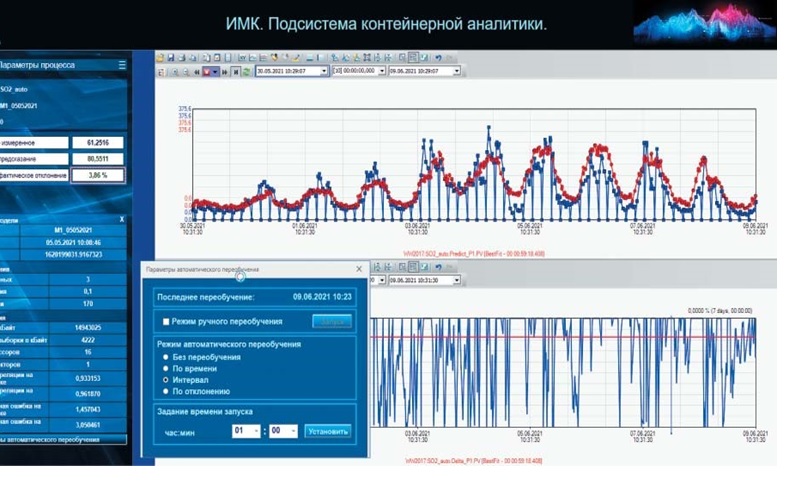
Пример на рисунке 2 демонстрирует функционирование модели концентрации SO₂ и измеренное газоанализатором значение концентрации.
Предлагаемый подход может быть применён для различных показателей загрязняющих веществ. ПС, в отличие от измерительных систем производства, требуют оперативного мониторинга и контроля косвенных технологических данных для принятия прогнозных решений.
Предиктивные системы контроля выбросов загрязняющих веществ первоначально могут быть созданы только на данных прямых измерений выбросов, синхронизированных с данными технологических показателей АСУ ТП.
Сфера применения ПСКВ ЗВ ограничена установками с чётко определённым сырьём или топливом, а также установленными условиями эксплуатации. Если используется несколько видов сырья, режимов работы или условий эксплуатации, модель должна учитывать все изменения и включать подмодели для различных ситуаций.
Поскольку ПСКВ ЗВ заменяют измерительные системы, ПСКВ должна быть утверждена как тип средства измерения. При прохождении таких испытаний ПС функционирует уже не просто как советчик, а как измерительная система.
1.2. Системы повышения энергоэффективности
Для внедрения эффективных методов снижения удельных энергозатрат на производство технологического продукта предлагается инструментарий для формирования и оперативной корректировки эталонов расхода энергоресурсов.
Международные организации, занимающиеся проблемами глобальной экологии, ресурсосбережения, энергосбережения и использования альтернативных возобновляемых источников энергии, включая UNIDO, разработали стандарт ISO 50001:2011 — систему энергетического менеджмента [6].
В Российской Федерации стандарт был издан как национальный ГОСТ Р ИСО 50001–2012 «Системы энергетического менеджмента. Требования и руководство по применению». Следующим шагом стал национальный стандарт ГОСТ Р 56743–2015 «Измерение и верификация энергетической эффективности».
Процесс энергоменеджмента определяется в стандарте ISO 50001 как реализация методологии непрерывного улучшения процессов. Методология заключается в циклическом выполнении стадий «планирование — реализация — проверка — корректировка» (Plan–Do–Check–Act, PDCA):
- Планирование. Проведение энергетического анализа и определение показателей энергетической результативности, постановка целей и задач, разработка планов мероприятий.
- Реализация. Внедрение планов мероприятий в области энергетического менеджмента.
- Проверка. Мониторинг и измерение процессов и ключевых показателей, определяющих энергетическую результативность.
- Корректировка. Принятие действий по постоянному улучшению результативности деятельности в области энергетики и системы энергетического менеджмента.
Прогнозная составляющая в системе энергосбережения существенна, поскольку именно она отвечает за регулярный расчёт эталонной модели потребления с учётом множества факторов.
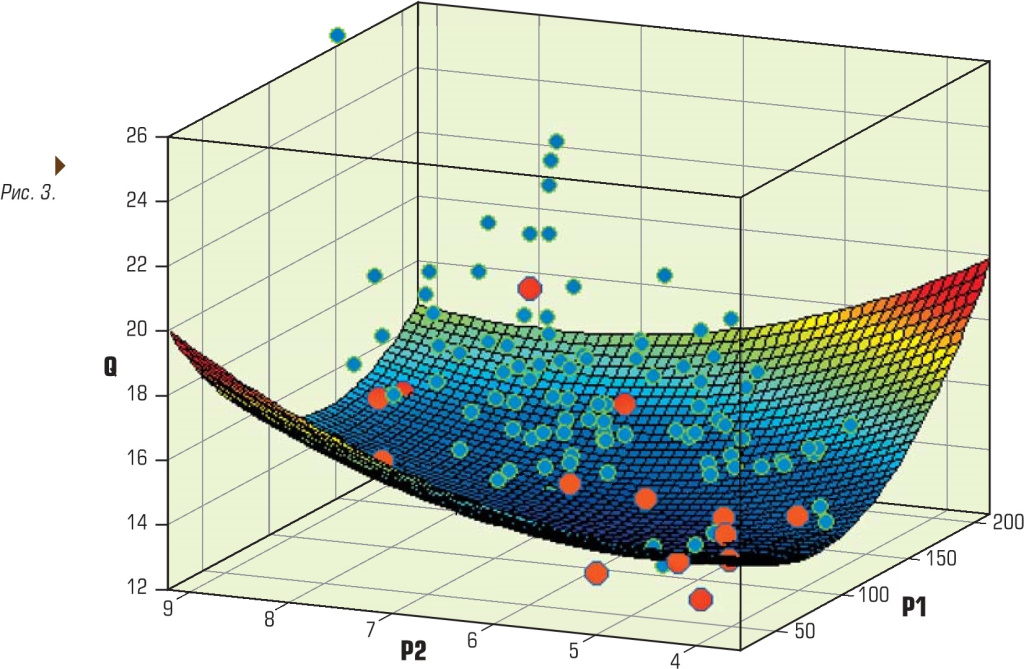
При наличии существенной зависимости удельных энергозатрат от значения входных параметров всё пространство входных параметров разбивается на области, внутри которых условия проведения этапа можно считать примерно одинаковыми.
В каждой такой области находится минимальный с точки зрения энергопотребления период, который будет эталоном при кусочном построении эталонной функции. Такой подход позволяет вести технологический процесс, используя наилучший опыт.
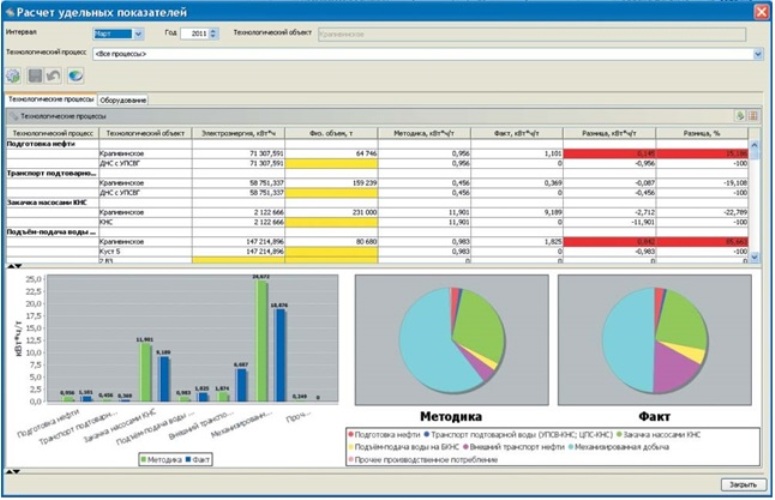
Использование отклонений в энергопотреблении от эталона обеспечит руководство и ответственных работников оперативной информацией, которая может быть применена в управленческом учёте и принятии решений в части:
- выявления причин отклонений;
- составления нового обоснованного прогноза эталона по энергопотреблению или ресурсопотреблению;
- проведения детального анализа отклонений на основе фактических данных.
Представленный перечень предиктивных систем демонстрирует многообразие решаемых задач, затрагивает различные производственные процессы и имеет перспективы для дальнейшего расширения.
1.3. Предиктивная система контроля редко измеряемых или неизмеряемых технологических параметров
Существует очевидная зависимость между измеряемыми технологическими параметрами и набором зависимых целевых показателей, которые либо не измеряются, либо измеряются редко. Степень корреляции просчитывается, после чего соответствующая гипотеза подтверждается или опровергается.
Опыт разработки виртуальных анализаторов, по сути ПС, публикуется достаточно часто [8–10]. Данный подход был апробирован в режиме советчика при создании модели качества дизельного топлива, получаемого на установке первичной переработки нефти нефтеперерабатывающего завода.
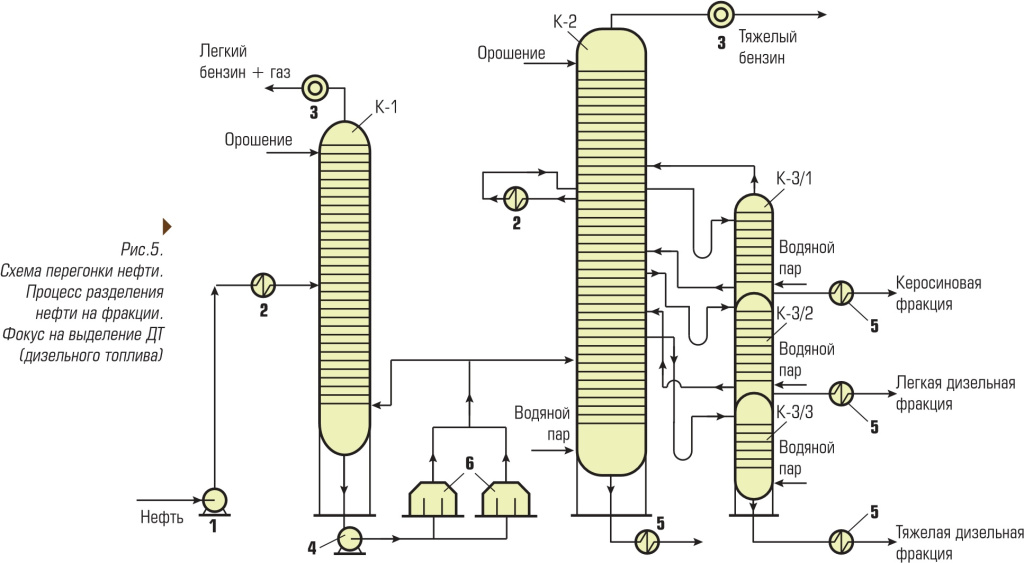
Одной из существенных характеристик качества выходного продукта была температура 90 %-ной верхней точки кипения дизельной фракции (T = 320–350 °C). Прямое измерение этой температуры стационарными средствами не производится ввиду сложности конструкции колонны.
Лабораторный анализ выходного продукта выполняется два раза в сутки. В силу объективных причин анализ необходимо проводить непрерывно. Для этого разрабатывается модель предсказания температуры дизельного топлива как целевого параметра на основе измерений косвенных параметров технологического процесса.
В рассматриваемом эксперименте в качестве исходных данных были взяты:
- количество технологических параметров — 27;
- количество технологических данных для одного параметра — около 18 000 записей;
- общий объём архивных данных — около 486 000 записей;
- количество алгоритмов для моделей — 8 (Extra Trees, Random Forest, K-Nearest Neighbors и другие).
При разработке модели обучающая выборка составляла 70 % данных. Тестовая выборка формировалась из оставшихся значений набора.
В результате модель позволила предсказывать значение температуры кипения дизельного топлива в моменты времени измерения косвенных параметров технологического процесса. За основу была взята модель целевого параметра — ансамблевый алгоритм машинного обучения Extra Trees с 250 деревьями решений.
Точность расчёта параметра разработанной модели в два раза выше по сравнению с существующими расчётными методами. Такой тип модели может успешно функционировать в режиме советчика для операторов и диспетчеров.
Дальнейшее практическое применение разработанной модели расчёта показателя качества продукта позволит существенно повысить качество управления технологическим процессом.
1.4. Системы раннего обнаружения отклонений в работе оборудования
Долгие годы промышленные предприятия использовали одну из двух стратегий технического обслуживания и ремонта оборудования:
- реактивную — проведение ремонтных работ уже после выхода оборудования из строя;
- превентивную — проведение ремонтных работ и регулярное обновление оборудования.
В первом случае компании сталкиваются с большими издержками из-за простоев оборудования. Во втором случае значительные средства расходуются на обслуживание активов, которые в этом не нуждались.
На многих промышленных предприятиях актуальны задачи, направленные на достижение максимальной доходности активов за счёт:
- уменьшения количества простоев оборудования;
- максимального повышения эффективности работы оборудования;
- снижения эксплуатационных и капитальных затрат на обслуживание.
Для решения таких задач применяются технологии раннего обнаружения отклонений с построением предиктивной модели состояния оборудования [11, 12].
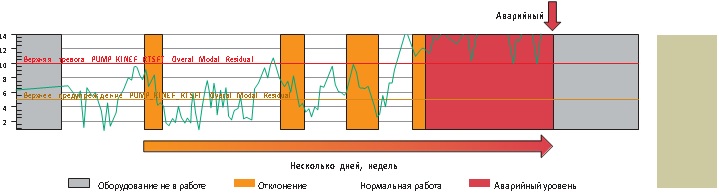
Для построения предиктивной модели используется большой объём исторических данных с датчиков, описывающих нормальный режим работы оборудования. На основе исторических данных формируется статистическая модель, или «цифровой портрет» нормального режима работы, с которым сравниваются данные реального оборудования.
Построенная модель управляется данными (data-driven) и не зависит от физических свойств оборудования. Алгоритмы распознавания непрерывно выявляют отклонения в поведении оборудования в реальном времени.
Формируются предупреждения двух уровней. Предупреждение первого уровня сигнализирует о том, что нормальная работа оборудования отличается от исторической нормы и необходимо следить за дальнейшей работой. Предупреждение второго уровня сообщает о необходимости предпринять действия по устранению отклонения для предотвращения отказа оборудования.
Аналитическая система изучает исторические данные, осуществляет мониторинг в режиме реального времени и постоянно совершенствуется, выстраивая новые взаимосвязи, на основе которых формируется прогноз.
Для устранения проблем с техническим обслуживанием может автоматически генерироваться задание на обслуживание. Аналитические возможности развиваются от прогнозирования к предписанию — от того, что произойдёт, к тому, что должно быть сделано.
В системах предиктивного обслуживания оборудования (СПОО) вводится роль эксперта по обслуживанию. Он получает информацию о потенциальном отклонении от «цифрового портрета» и принимает решение о необходимых действиях: проведении осмотра, определении причины неисправности или запуске ремонтных работ.
Если эксперт может определить зависимость между отклонением и последующим действием, выбранную операцию можно запускать автоматически, чаще всего после подтверждения эксперта.
Исследование распространённых моделей сбоев, проведённое компанией ARC Advisory Group, показало, что 82 % типов сбоев являются случайными. Только 18 % являются предсказуемыми и могут быть предотвращены с помощью традиционных методов технического обслуживания.
СПОО позволяет:
- повышать оперативность принятия решений с помощью всестороннего анализа данных;
- обеспечивать бесперебойную работу техники;
- сокращать риски внештатных и опасных ситуаций, повышая уровень промышленной безопасности.
Результаты исследования компании Deloitte показывают, что предиктивная аналитика способна снизить затраты на техническое обслуживание и ремонт на 5–10 %. Поэтому в последние годы она особенно востребована среди производителей и промышленных предприятий.
Моделирующий комплекс «Эксперт»
Выше рассмотрен далеко не полный перечень предиктивных систем. Их количество быстро увеличивается, поэтому важен инструментарий, с помощью которого такие системы могут создаваться.
Моделирующий комплекс «Эксперт» является инструментальным средством, упрощающим разработку предиктивных систем. Комплекс позволяет выполнить все этапы аналитики данных: от консолидации данных, интеллектуального анализа и построения моделей до визуализации и интеграции результатов в бизнес-процесс.
МК позволяет проводить глубокий анализ данных, управлять жизненным циклом модели, включая дообучение, использовать настраиваемые алгоритмы машинного обучения и осуществлять оперативный мониторинг с отображением графиков и отчётов.
Приложения, разработанные на базе МК, могут быть контейнеризированы, то есть запущены независимо от операционной системы и программного обеспечения, установленных на конкретной машине.
МК состоит из следующих основных подсистем:
- анализа данных;
- разработки и настройки моделей;
- исполнения моделей.
МК. Анализ данных
Анализ данных реализован в виде 11 шагов, представляющих последовательность действий по выполнению анализа. Шаги представляют собой комбинацию инструментов предобработки, обработки и подготовки данных.
К стандартным компонентам подсистемы анализа данных относятся:
- трансформация набора данных;
- описательная статистика набора данных;
- корреляционный анализ набора данных;
- факторный анализ набора данных;
- предобработка набора данных.
Предобработка набора данных включает:
- заполнение пропусков;
- квантование;
- нормализацию и приведение значений к единому масштабу;
- разделение исходного набора данных на обучающую, валидационную и тестовую выборки;
- редактирование выбросов и экстремальных значений;
- сглаживание численных рядов методом скользящего окна.
Только подготовленные данные могут применяться для создания моделей.
МК. Разработка модели
Подсистема предоставляет инструментарий для создания, обучения, валидации и интерпретации модели машинного обучения.
Функционал приложения поддерживает автоматический поиск наилучшей модели для решения задач регрессии и классификации при обучении с учителем, а также задач кластеризации и выявления аномалий при обучении без учителя.
При автоматическом машинном обучении доступны:
- пайплайн преобразований, включая выбор данных, удаление пропущенных данных, квантование, шкалирование и нормализацию;
- обучение моделей на алгоритмах машинного обучения;
- оценка качества и интерпретация результатов.
Для задач классификации используются:
- линейные алгоритмы: Logistic Regression, K-Nearest Neighbors, Naive Bayes, Ridge Classifier, Linear SVM;
- ансамбли на деревьях решений: Random Forest, AdaBoost, Gradient Boosting, Extra Trees, XGBoost, LightGBM, CatBoost;
- нейронные сети: Multilayer Perceptron, Recurrent Neural Network, Long Short-Term Memory Neural Network.
Для задач регрессии используются:
- Linear Regression, Lasso Regression, Ridge Regression, Elastic Net, Bayesian Ridge, Huber Regressor, Least Angle Regression;
- Random Forest, Extra Trees, AdaBoost, Gradient Boosting, XGBoost, LightGBM, CatBoost;
- Multilayer Perceptron, Recurrent Neural Network, Long Short-Term Memory Neural Network.
Для задач кластеризации используются K-Means, Affinity Propagation, Mean Shift, Spectral Clustering, Agglomerative Clustering, DBSCAN, OPTICS, Birch и K-Modes.
МК. Настройка модели
Подсистема используется для автоматической настройки гиперпараметров модели, задаваемых перед обучением: глубины решающего дерева, силы регуляризации в линейной модели и других параметров.
Применяется метод Random Grid Search в определённом пространстве поиска с кросс-валидированными оценками, используемыми для сравнения различных моделей и выбора наилучшей для конкретной задачи.
Для оценки качества моделей используются следующие показатели:
- для задач классификации: Accuracy, AUC, Recall, Precision, F1;
- для задач регрессии: MAE, MSE, RMSE, R², RMSLE, MAPE.
МК. Исполнение модели
Подсистема позволяет запускать обученные модели МК в реальном времени для онлайн-расчёта целевых числовых или категориальных параметров.
Результаты расчёта целевых параметров сохраняются в базе данных реального времени. Инструментарий исполнения моделей предоставляет сервисы публикации модели, контроля её «здоровья» и управления моделями в части добавления, удаления и обновления.
Дообучение модели на новых данных осуществляется как в ручном, так и в автоматическом режиме.
Рассматриваемый моделирующий комплекс является инструментом создания моделей на всех этапах жизненного цикла, включая специализированные модули оценки качества расчётных показателей.
По мере усложнения требований компонентный состав МК будет совершенствоваться, прежде всего в части механизмов встраивания и интеграции с ИТ-системами.
Выводы
- Предиктивные системы уже начали активно использоваться на практике. При наличии исторических данных возможно тиражирование таких систем на многих предприятиях с быстрым получением реальной эффективности.
- Наиболее интересными являются интегрированные системы, включающие статистические прогнозные модели и прикладные модули, обеспечивающие ИТ-поддержку производственных процессов.
- Статистические модели часто дают высокую точность на стационарных режимах работы, а физические модели показывают высокую сходимость на краткосрочных временных интервалах.
- Усиление систем контроля редко измеряемых параметров возможно за счёт применения систем усовершенствованного управления технологическими процессами (СУУТП / APC).
- Предиктивные системы контроля выбросов могут быть переведены в измерительные системы после проведения процедуры утверждения типа средств измерений.
- Представленный перечень предиктивных систем не является исчерпывающим. Наличие моделирующего комплекса «Эксперт» повышает технологичность их создания для отдельных технологических переделов и всего производства.
Используемые термины и сокращения
- Предиктивная аналитика
- Комплекс методов анализа данных и способов их интерпретации, позволяющий принимать решения на основе результатов прошлых событий.
- ПСКВ
- Предиктивная система контроля выбросов.
- АСУ
- Автоматизированная система управления.
- АСУ ТП
- Автоматизированная система управления технологическим процессом.
- САК
- Система автоматического контроля.
- СУПФ
- Система управления производственными фондами.
- ЗВ
- Загрязняющие вещества.
- МК
- Моделирующий комплекс «Эксперт».
- ML
- Машинное обучение (machine learning) — класс методов искусственного интеллекта, характерной чертой которых является обучение на множестве сходных задач.
- Бизнес-аналитика
- Компьютерные методы и инструменты, обеспечивающие перевод и обработку транзакционной деловой информации.
- Регрессия
- Метод моделирования и анализа отношений между переменными, позволяющий определить, как эти переменные влияют на получение определённого результата.
- RMSE
- Root Mean Square Error — квадратный корень из средней квадратичной ошибки.
- MAE
- Mean Absolute Error — средняя абсолютная ошибка.
Список литературы
- Стороженко П. А., Скобелев Д. О., Малявин А. С., Костылева В. М., Попов А. Ю. Международный и российский опыт нормативно-правового регулирования применения систем автоматического контроля выбросов загрязняющих веществ промышленных предприятий // Экология и промышленность России. 2022. Т. 26. № 4. С. 37–43.
- Грачёв В. А., Скобелев Д. О., Попов А. Ю. Развитие предиктивных систем контроля выбросов загрязняющих веществ // Экология и промышленность России. 2020. Т. 24. № 10. С. 43–49.
- Meshalkin V. P., Skobelev D. O., Popov A. Y., Vocciante M., Gonzalez M. Predicting emissions from the chemical and energy industries: progress in applying modeling approaches // Theoretical Foundations of Chemical Engineering. 2021. Vol. 55. No. 4. P. 588–593.
- SIST-TS CEN/TS 17198:2018. Stationary source emissions — Predictive Emission Monitoring Systems (PEMS) — Applicability, execution and quality assurance.
- Performance Specification 16. Predictive Emissions Monitoring Systems and Amendments to Testing and Monitoring Provisions. A Rule by the Environmental Protection Agency on 25.03.2009.
- Антомошкин А. Ю. Опыт внедрения системы энергоменеджмента по методологии ЮНИДО в России // Литьё и металлургия. 2017. № 4.
- Целиков Д., Утешев К. Программный комплекс «Платформа энергоменеджмента» ПАО «ММК» // Автоматизация в промышленности. 2020. № 2. С. 12–15.
- Almgren R., Skobelev D. Evolution of technology and technology governance // Journal of Open Innovation: Technology, Market, and Complexity. 2020. Vol. 6. No. 2. P. 22.
- Шумихин А. Г., Зорин М. П., Немтин А. М., Плохов В. Г. Опыт разработки системы виртуального анализа показателей качества продуктов установок каталитического риформинга бензиновых фракций и системы их подстройки в режиме реального времени // Вестник ПНИПУ. Химическая технология и биотехнология. 2017. № 2.
- Тугашова Л. Г. Виртуальные анализаторы показателей качества процесса ректификации // Автоматизация и информационные технологии Альметьевского государственного нефтяного института. 2013. Т. 9. № 3.
- Владов Р. А., Дозорцев В. М., Шайдуллин Р. А., Белоусов О. Ю. Предиктивная аналитика состояния оборудования в химико-технологических процессах // Автоматизация в промышленности. 2019. № 12. С. 44–52.
- Клячкин В. Н., Кувайскова Ю. Е., Алешина А. А., Кравцов Ю. А. Информационно-математическая система раннего предупреждения об аварийной ситуации // Механика и машиностроение. Известия Самарского научного центра РАН. 2013. Т. 15. № 4(4). С. 919–923.
- Ганявин В. А., Попов А. Ю., Пронин А. Н., Медведевских С. В., Желтухин Д. В. Практическое внедрение систем автоматического контроля эмиссий загрязняющих веществ в химико-технологических процессах // Экология промышленного производства. 2023. № 2. С. 25–30.
- Шилкина М. Л. Основы моделирования технических систем. Среда SimInTech: учебное пособие. Санкт-Петербург: Лань, 2021. 120 с.